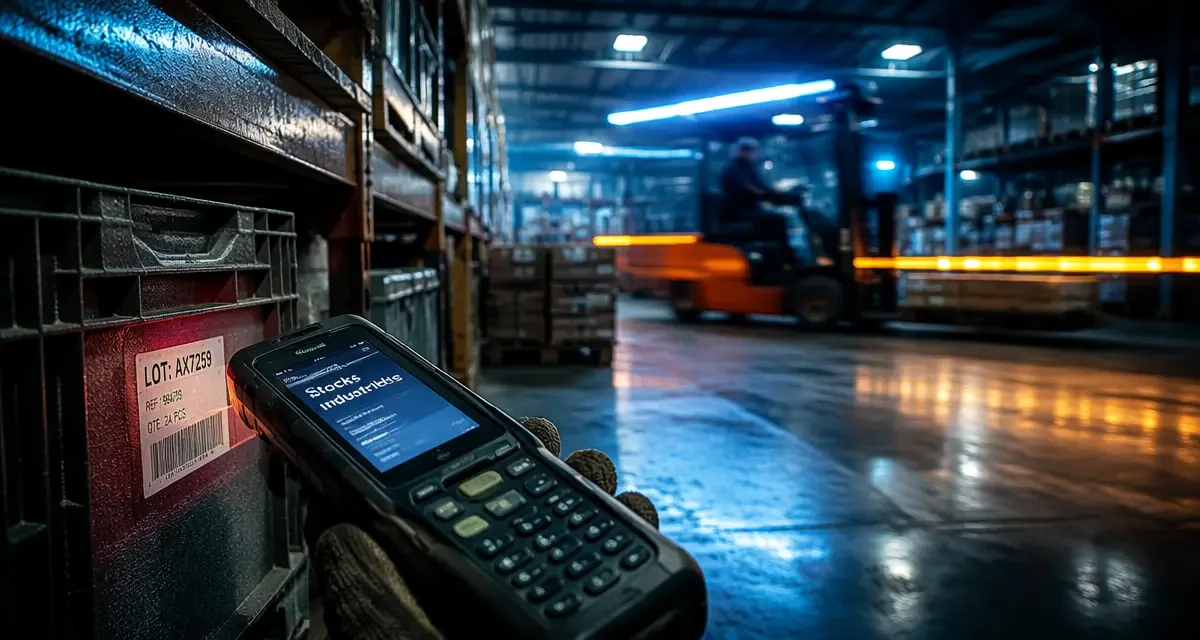
Dans un environnement industriel, gérer les stocks ne revient pas à connaître uniquement le nombre de pièces disponibles. Il faut aussi savoir où elles se trouvent, dans quel état elles sont, à quel lot elles appartiennent, si elles sont réservées, bloquées ou réellement utilisables pour la production. Un logiciel de gestion des stocks industriels transforme donc un inventaire théorique en information fiable pour l’atelier, les achats, la qualité et l’expédition.
Ce qu’un logiciel de gestion des stocks industriels doit vraiment couvrir
Un outil adapté à l’industrie doit aller plus loin qu’un simple tableau d’entrées et de sorties. Les contraintes ne sont pas les mêmes pour des matières premières, des composants, des produits semi-finis, des consommables de maintenance ou des produits finis prêts à expédier. Le logiciel doit refléter cette diversité sans rendre les opérations quotidiennes plus lourdes.
Une vision fiable des stocks physiques et disponibles
La première attente est simple : savoir ce qui est réellement utilisable. Un stock peut exister physiquement, mais être bloqué en contrôle qualité, réservé pour un ordre de fabrication, affecté à une commande client ou placé dans une zone non disponible. Le logiciel doit donc distinguer le stock total, le stock disponible, le stock réservé et le stock bloqué.
Cette précision évite deux erreurs coûteuses : relancer un achat inutile alors que la matière est déjà là, ou promettre une production alors que les composants ne sont pas libérés. Pour une PME industrielle comme pour un site multi-entrepôts, cette distinction compte souvent davantage que le volume global en stock. Elle permet aussi aux équipes de parler le même langage entre achats, magasin, qualité et production.
Des emplacements pensés pour l’atelier et l’entrepôt
Un bon logiciel ne se limite pas à indiquer « en stock ». Il doit gérer les emplacements : quai de réception, zone de contrôle, rack, bac, atelier, ligne de production, magasin maintenance, zone de quarantaine ou zone d’expédition. Plus la nomenclature est claire, plus les opérateurs gagnent du temps et limitent les recherches inutiles.
Dans l’industrie, le stock a parfois le comportement d’un ressort : on le comprime pour réduire les coûts, puis il se détend brutalement dès qu’un fournisseur retarde une livraison ou qu’une série de production change. Le bon paramétrage consiste à garder assez d’élasticité pour absorber les aléas sans immobiliser trop de capital. Les seuils mini-maxi, les stocks de sécurité et les alertes de réapprovisionnement ne doivent donc pas être définis uniquement à partir d’une moyenne de consommation. Ils doivent aussi tenir compte de la criticité de la pièce, de son délai d’approvisionnement et de son impact sur un arrêt de production.
Les fonctions qui font la différence au quotidien
Deux logiciels peuvent afficher des fonctionnalités proches, mais se révéler très différents une fois utilisés par les magasiniers, responsables méthodes, acheteurs et chefs d’atelier. Les fonctions à examiner sont celles qui réduisent les écarts entre le système informatique et la réalité du terrain.
Traçabilité par lot, numéro de série et historique de mouvement
La traçabilité par lot est indispensable dans de nombreux secteurs industriels. Le logiciel doit suivre un lot depuis la réception jusqu’à la consommation en production, puis éventuellement jusqu’au produit fini expédié. Pour les équipements ou composants sensibles, le suivi au numéro de série apporte un niveau de précision supplémentaire.
L’historique des mouvements doit rester lisible : qui a déplacé quoi, à quel moment, depuis quel emplacement, vers quelle zone et pour quel motif. Cette information facilite les audits, les recherches de non-conformité et les retours fournisseurs. Elle évite aussi de perdre du temps à reconstituer manuellement un parcours quand un écart apparaît.
Inventaires tournants et écarts maîtrisés
Attendre l’inventaire annuel pour corriger les écarts s’accorde rarement avec une production fluide. Les inventaires tournants permettent de contrôler régulièrement les références critiques, les articles à forte rotation ou les pièces à forte valeur, sans arrêter toute l’activité.
Le logiciel doit aider à planifier ces contrôles, enregistrer les écarts, valider les corrections et identifier les causes récurrentes : erreur de picking, mauvais emplacement, réception incomplète, rebut non déclaré ou consommation atelier non enregistrée. L’objectif n’est pas seulement de corriger une quantité, mais de comprendre pourquoi l’écart se répète.
WMS, ERP, MES : quel périmètre choisir ?
Le choix d’un logiciel de gestion des stocks industriels dépend beaucoup de l’architecture déjà en place. Certaines entreprises cherchent un module intégré à leur ERP, d’autres ont besoin d’un WMS spécialisé, parfois connecté à un MES pour suivre la production. La bonne décision dépend du périmètre à couvrir et du niveau de détail attendu sur les flux physiques.
| Solution | Rôle principal | Quand la privilégier |
|---|---|---|
| ERP | Gestion globale : achats, ventes, comptabilité, production, stocks | Si l’entreprise veut centraliser ses processus dans un seul système |
| WMS | Pilotage opérationnel des entrepôts, emplacements, préparations et mouvements | Si les flux physiques sont complexes ou que la traçabilité terrain est prioritaire |
| MES | Suivi de l’exécution en atelier et des ordres de fabrication | Si le besoin principal concerne la production en temps réel |
Dans beaucoup de cas, le meilleur résultat vient de l’intégration entre ces briques. L’ERP reste le référentiel de gestion, le WMS fiabilise les flux physiques et le MES remonte les consommations de production. Avant de comparer les éditeurs, il est utile de cartographier les flux réels : réception, contrôle, stockage, transfert atelier, consommation, retour, rebut et expédition.
Pour approfondir ce point, un comparatif WMS peut aider à distinguer les solutions orientées entrepôt, e-commerce, industrie ou logistique multi-sites.
Critères de choix avant de demander une démonstration
Une démonstration logicielle peut être séduisante, mais elle n’a de valeur que si elle repose sur vos cas réels. Préparez quelques scénarios concrets : réception partielle d’un fournisseur, composant bloqué qualité, rupture sur une pièce critique, changement d’emplacement, inventaire tournant, retour atelier ou traçabilité d’un lot consommé dans un ordre de fabrication.
L’ergonomie terrain doit être testée en priorité. Les opérateurs doivent pouvoir scanner, déplacer et corriger sans multiplier les écrans inutiles. La gestion des unités mérite aussi une vérification précise, car l’outil doit accepter les conversions entre pièces, mètres, kilos, bobines, palettes ou conditionnements fournisseurs.
Le paramétrage des règles doit couvrir les besoins réels : FIFO, FEFO, seuils de réapprovisionnement, réservations et statuts qualité. Les connexions avec les équipements comptent également, qu’il s’agisse de lecteurs code-barres, de terminaux mobiles, de balances, d’étiqueteuses ou de RFID selon les usages. Les intégrations avec l’ERP, les achats, la production, le transport ou l’e-commerce doivent être prévues dès le départ, car elles conditionnent la fiabilité des données échangées.
Le prix ne doit pas être évalué uniquement sous forme d’abonnement ou de licence. Il faut intégrer le paramétrage, la reprise des données, les interfaces, la formation, le support, les terminaux mobiles et le temps interne consacré au projet. Un logiciel peu cher mais mal adopté peut coûter plus cher qu’une solution mieux cadrée.
Réussir le déploiement sans bloquer l’activité
Le déploiement d’un logiciel de gestion des stocks industriels doit rester progressif. Vouloir tout corriger en une seule bascule crée souvent de la résistance et des erreurs. Une approche par périmètre est plus efficace : commencer par un magasin, une famille d’articles ou un flux critique, puis élargir après stabilisation.
Nettoyer les données avant de paramétrer
Les références doublonnées, unités incohérentes, emplacements obsolètes et seuils jamais mis à jour compliquent tout projet. Avant même l’installation, il faut fiabiliser le référentiel articles, clarifier les statuts de stock et définir une logique d’adressage compréhensible par les équipes. Sans cette étape, le logiciel risque de reproduire les erreurs existantes au lieu de les corriger.
Former les utilisateurs sur leurs gestes réels
La formation doit partir des opérations quotidiennes : recevoir, ranger, déplacer, réserver, consommer, compter, corriger. Si les équipes comprennent pourquoi chaque scan compte, l’outil devient un appui plutôt qu’une contrainte. Cette discipline opérationnelle, plus que la technologie seule, permet d’obtenir un stock fiable, localisable et utile à la production.